


Il Sheet Moulding Compound (SMC) è diventato un importante materiale composito per i produttori automobilistici che cercano strutture leggere, resistenza alla corrosione, integrazione delle parti e produzione ripetibile in grandi volumi. Tuttavia, il successo della produzione di SMC nel settore automobilistico dipende da molto di più che dal semplice posizionamento del materiale in uno stampo riscaldato. Le condizioni del materiale, la progettazione della carica, la temperatura dello stampo, il profilo di chiusura della pressa, la pressione dello stampaggio, il tempo di indurimento, la precisione degli utensili e il controllo di qualità lavorano tutti insieme come un unico sistema di produzione.
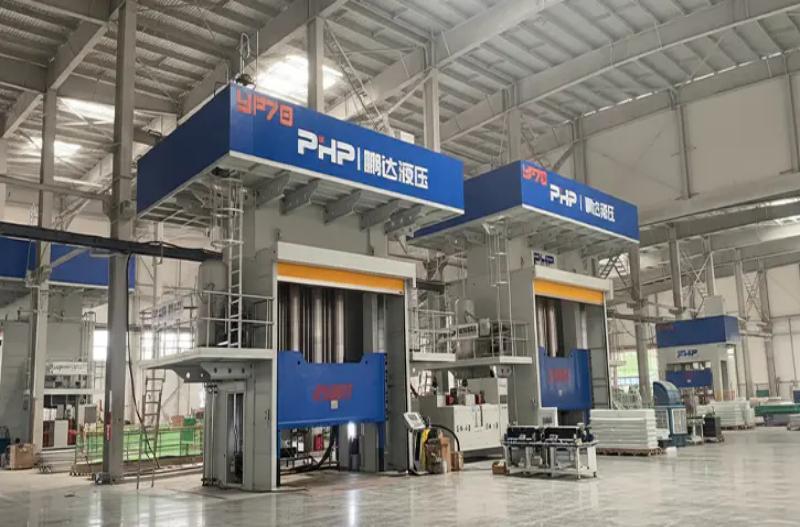
Per gli OEM automobilistici, i fornitori di primo livello e le aziende di stampaggio di compositi, comprendere l'intero processo di produzione di componenti automobilistici SMC è essenziale quando si pianifica una nuova linea di produzione o si seleziona una pressa idraulica. Questa guida spiega il processo dalla preparazione del materiale all'ispezione delle parti finite, con particolare attenzione ai parametri della pressa e dello stampaggio che influenzano la qualità, il tempo di ciclo e l'uniformità della produzione.
1. Dalla lamiera SMC al componente automobilistico finito: il processo di produzione completo
L'SMC per il settore automobilistico generalmente arriva all'impianto di stampaggio come materiale in fogli maturato protetto da pellicole di supporto. A differenza dello stampaggio a iniezione, in cui i pellet vengono fusi e iniettati attraverso un sistema di canali, lo stampaggio a compressione SMC inizia con una quantità e una disposizione predeterminate di materiale in fogli noto come carica .
Preparazione del materiale e progettazione della carica
La lastra SMC viene prima condizionata secondo le raccomandazioni del fornitore del materiale. Gli operatori o i sistemi di taglio automatizzati rimuovono quindi la pellicola di supporto, tagliano i fogli nelle forme richieste e li pesano per ottenere la massa di carica specificata.
Il posizionamento della carica è fondamentale. Non sempre il materiale copre l'intera cavità dello stampo prima della pressatura. Invece, la carica può occupare solo parte dell'area della cavità proiettata in modo che il materiale scorra durante la compressione. La copertura ottimale dipende dalla geometria della parte, dal contenuto di fibre, dalle nervature, dalle sporgenze, dallo spessore delle pareti, dai requisiti della superficie e dalla direzione accettabile del flusso delle fibre.
Caricamento stampo e chiusura pressa
La carica preparata viene posta nello stampo inferiore riscaldato. A seconda del volume di produzione, il caricamento può essere manuale o eseguito da robot e sistemi di movimentazione automatizzati.
La pressa segue quindi un profilo di chiusura controllato anziché spostarsi semplicemente da aperta a chiusa ad una velocità. Una pratica sequenza SMC include comunemente:
- approccio rapido per ridurre i tempi non produttivi;
- contatto controllato con la carica SMC;
- chiusura lenta dello stampo per controllare il flusso del materiale;
- aumento di pressione man mano che la cavità si avvicina allo spessore finale;
- mantenimento della pressione mentre la resina termoindurente polimerizza; e
- rilascio controllato della pressione seguito dall'apertura dello stampo.
Questo profilo di movimento a più stadi è particolarmente importante per i componenti automobilistici di grandi dimensioni perché la chiusura incontrollata può spostare eccessivamente le fibre, intrappolare aria, creare bave o produrre un riempimento non uniforme.
Applicazioni automobilistiche
SMC è adatto sia per componenti di veicoli passeggeri che commerciali dove sono importanti stampaggio su vasta area, resistenza alla corrosione, isolamento elettrico, stabilità dimensionale o design leggero. Le applicazioni tipiche possono includere pannelli esterni della carrozzeria, protezioni del sottoscocca, strutture anteriori, coperchi e involucri della batteria, pannelli strutturali, alloggiamenti elettrici, supporti interni e componenti della carrozzeria di veicoli commerciali.
2. Materiali SMC per il settore automobilistico e loro influenza sullo stampaggio
SMC non è un singolo materiale standardizzato. I gradi automobilistici possono differire notevolmente nella chimica della resina, nel rinforzo della fibra di vetro, nel riempitivo minerale, negli additivi per il controllo del ritiro, nel sistema di polimerizzazione, nella pigmentazione e in altri additivi di lavorazione.
Una formulazione convenzionale può utilizzare una matrice termoindurente a base di poliestere insatura rinforzata con fibra di vetro tagliata. È possibile selezionare altri sistemi di resina quando la resistenza chimica, le prestazioni termiche, il comportamento della fiamma, le proprietà elettriche o altri requisiti specifici dell'applicazione diventano più importanti.
| Variabile materiale | Funzione principale | Effetto sullo stampaggio a compressione |
| Sistema in resina | Forma la matrice termoindurente | Influenza la viscosità, la temperatura di polimerizzazione, la velocità di polimerizzazione e le prestazioni finali |
| Contenuto di fibra di vetro | Fornisce rinforzo | Un rinforzo più elevato può aumentare la resistenza al flusso e la forza di stampaggio richiesta |
| Lunghezza della fibra | Influisce sul comportamento meccanico | Influisce sull'orientamento del flusso, sulla forza e sul comportamento di riempimento |
| Filler minerali | Modificare il costo, il ritiro e il comportamento dimensionale | Influenza la densità, la viscosità, la finitura superficiale e il riempimento dello stampo |
| Additivi a basso profilo | Controllare il ritiro dello stampaggio | Può migliorare la qualità della superficie e la stabilità dimensionale |
| Maturità materiale | Stabilisce la consistenza adeguata del foglio | Influisce direttamente sulla maneggevolezza, sulla viscosità e sulla ripetibilità del flusso |
| Temperatura di carica | Determina la condizione di avvio dell'elaborazione | Può influenzare la viscosità iniziale e il comportamento di riempimento |
Per questo motivo, una pressa idraulica non dovrebbe essere configurata esclusivamente a partire da una specifica SMC generica. La qualità del materiale automobilistico selezionato deve essere valutata insieme alla geometria dello stampo e ai requisiti di produzione.
3. Parametri di stampaggio a compressione e ottimizzazione del tempo di ciclo
La fase di stampaggio è quella in cui le prestazioni della pressa hanno la maggiore influenza sulla produzione di SMC per il settore automobilistico. Temperatura, pressione, posizione, velocità e tempo devono rimanere sufficientemente ripetibili da ciclo a ciclo.
Temperatura dello stampo
Molti sistemi SMC convenzionali utilizzano stampi riscaldati in circa 140–160°C gamma. Questa dovrebbe essere trattata come una regione di partenza ingegneristica piuttosto che come una specifica universale. Il setpoint effettivo dipende dalla chimica della resina, dal sistema iniziatore, dallo spessore della parte, dalla distanza del flusso e dalla qualità della superficie richiesta.
L’uniformità della temperatura può essere importante quanto la temperatura media dello stampo. Un'area più calda potrebbe iniziare a polimerizzare prematuramente mentre il materiale sta ancora scorrendo altrove, mentre un'area più fredda potrebbe richiedere tempi di polimerizzazione più lunghi o produrre una polimerizzazione incompleta.
Pressione di stampaggio e tonnellaggio della pressa
Anche la pressione di stampaggio varia in modo significativo. Molti componenti SMC convenzionali possono iniziare lo sviluppo del processo all'incirca entro il 3,5–10 MPa regione, mentre riempimenti difficili, materiali altamente rinforzati o parti strutturali complesse possono richiedere l'avvicinamento o il superamento di valori più elevati 10–15 MPa .
Il tonnellaggio richiesto della pressa idraulica dovrebbe quindi essere calcolato principalmente dall'area di stampaggio prevista e dalla pressione richiesta nella cavità:
Dovrebbe quindi essere considerato un margine di progettazione per la variazione del materiale, il carico non uniforme, la sensibilità al flash, lo sviluppo del processo e i futuri requisiti di produzione. Scegliere una pressa SMC solo in base al peso del pezzo finito può portare a un grave sottodimensionamento.
Tempo di polimerizzazione e mantenimento della pressione
Un periodo di mantenimento della pressione o polimerizzazione di circa 60-180 secondi può essere un utile riferimento preliminare per molte applicazioni SMC di tipo automobilistico, sebbene i componenti più spessi e alcune formulazioni possano richiedere cicli più lunghi.
Cercare di ridurre il tempo ciclo semplicemente aumentando la temperatura dello stampo è rischioso. Se la superficie inizia a polimerizzare prima che la carica sia defluita completamente, potrebbero apparire brevi tracce, linee di saldatura, scarso riempimento delle nervature o difetti superficiali.
Da dove normalmente provengono i miglioramenti del tempo di ciclo
- ridurre i tempi di avvicinamento e di ritorno alla stampa non necessari;
- ottimizzare la transizione tra controllo di posizione e controllo di pressione;
- migliorare l'uniformità del riscaldamento dello stampo;
- stabilizzazione del peso e del posizionamento della carica;
- utilizzo di taglio, carico e scarico automatizzati;
- ottimizzazione della finestra di polimerizzazione specifica del materiale;
- utilizzando il trimming parallelo o operazioni a valle; e
- registrazione delle curve del ciclo per identificare la variazione del processo.
Le moderne presse idrauliche servocomandate sono particolarmente utili dove sono richiesti più livelli di velocità e pressione. Il controllo a circuito chiuso consente alla ricetta della macchina di definire in modo indipendente la velocità di avvicinamento, la posizione di contatto, la velocità di stampaggio, la rampa di pressione, la pressione di mantenimento, i movimenti di rilascio e ritorno.
4. Progettazione di stampi e presse per parti SMC automobilistiche
Lo stampaggio automobilistico di grandi volumi richiede che lo stampo e la pressa siano progettati insieme. Avere un tonnellaggio sufficiente non significa automaticamente che una pressa possa azionare un particolare stampo SMC.
Importanti parametri di corrispondenza press-to-mold includono:
- area di stampaggio prevista per calcolare la forza richiesta;
- dimensioni dello stampo per determinare la dimensione della piastra;
- altezza dello stampo chiuso per la selezione della luce diurna della macchina;
- distanza di apertura richiesta per il calcolo della corsa;
- requisiti di estrazione delle parti per la luce del giorno e l'autorizzazione all'automazione;
- peso dello stampo per la progettazione di piastre e strutture;
- zone di riscaldamento per l'uniformità della temperatura; e
- Parallelismo e rigidità dei piani per uno spessore della cavità costante.
Per lo stampo stesso, lo sfiato deve consentire ai gas e all'aria intrappolati di fuoriuscire durante il flusso del materiale. I terreni flash e le aree di overflow dovrebbero essere progettati in base al comportamento del materiale piuttosto che trattati come un ripensamento. Uno scarico inadeguato può contribuire alla porosità, alle bruciature e al riempimento incompleto, mentre una progettazione inadeguata del troppopieno può aumentare lo spreco di materiale.
Gli stampi automobilistici di grandi dimensioni dovrebbero anche fornire una distribuzione termica stabile. La disposizione dei canali di riscaldamento o del riscaldatore elettrico dovrebbe ridurre al minimo le zone calde e fredde su ampie superfici dello stampo. Inserti, espulsori e caratteristiche locali devono essere progettati in modo tale da non interferire con il flusso del materiale o creare un orientamento incontrollato delle fibre.
5. Controllo qualità, difetti e qualificazione automobilistica
Una linea di produzione SMC per il settore automobilistico necessita di un controllo di qualità a tre livelli: controllo del materiale in entrata, monitoraggio del processo di stampaggio e convalida delle parti finite.
Monitoraggio del processo
I registri di produzione possono includere il peso della carica, il lotto di materiale, la temperatura dello stampo, la posizione di chiusura, la velocità di stampaggio, la pressione di picco, la pressione di mantenimento, il tempo di indurimento e il tempo di ciclo totale. Il monitoraggio di queste variabili aiuta i produttori a stabilire una finestra di processo stabile e a indagare sui difetti utilizzando i dati reali della macchina anziché le ipotesi dell’operatore.
Tipica ispezione del pezzo finito
A seconda del componente e delle specifiche del cliente, l'ispezione può includere controlli visivi della superficie, misurazione dimensionale, ispezione CMM, prove di densità, prove di trazione o flessione, prove di impatto, valutazione dell'assorbimento d'acqua, analisi termiche come DSC e metodi di ispezione non distruttivi selezionati per strutture critiche per la sicurezza.
| Difetto comune | Possibili cause | Tipica direzione correttiva |
| Porosità/vuoti | Aria intrappolata, scarsa ventilazione, profilo di chiusura inadeguato | Esaminare il posizionamento della carica, lo sfiato e la velocità di chiusura dello stampo |
| Tiro corto | Carica insufficiente, flusso scarso, indurimento prematuro o pressione inadeguata | Controllare il peso della carica, la temperatura, la distanza del flusso e la pressione |
| Flash eccessivo | Carica eccessiva, pressione eccessiva o condizioni dell'attrezzatura | Esaminare la massa della carica, il profilo di pressione e le condizioni dello stampo |
| Deformazione | Polimerizzazione non uniforme, squilibrio termico o orientamento delle fibre | Esaminare la distribuzione della temperatura, il modello di carica e il supporto di raffreddamento |
| Ondulazione superficiale | Flusso del materiale, ritiro o variazione di temperatura | Ottimizza le condizioni del materiale, la temperatura degli utensili e il profilo del flusso |
| Delaminazione | Condizioni del materiale, aria intrappolata o consolidamento insufficiente | Esaminare la movimentazione dei materiali, la disposizione della carica e la pressione di stampaggio |
Documentazione sulla qualità automobilistica
Per i programmi OEM e Tier-1, l'approvazione delle parti va oltre la semplice ispezione dimensionale. A seconda del livello del cliente e della catena di fornitura, i produttori potrebbero dover lavorare all'interno di un sistema di gestione della qualità basato su IATF 16949 e supportare requisiti come APQP, PPAP, PFMEA, piani di controllo, MSA, SPC, studi di tracciabilità e capacità del processo.
L'esatto pacchetto di qualificazione varia in base ai requisiti OEM e specifici del cliente. Ford, General Motors, Stellantis, BMW, Volkswagen e altri produttori automobilistici possono mantenere i propri requisiti aggiuntivi, pertanto il piano di produzione e ispezione dovrebbe essere stabilito in base alle specifiche applicabili del cliente anziché presupporre un'unica lista di controllo di approvazione universale.
Vantaggi e limiti dell'SMC per la produzione automobilistica
SMC offre numerosi vantaggi per i componenti automobilistici. Parti grandi e geometricamente complesse possono spesso essere stampate a compressione in un unico strumento, consentendo di integrare nervature, sporgenze, caratteristiche di montaggio e altre funzioni in un unico componente. Il materiale fornisce inoltre resistenza alla corrosione, isolamento elettrico e un favorevole rapporto rigidità-peso.
Tuttavia, SMC non è automaticamente la soluzione più economica per ogni componente. Le presse ad alta capacità e gli stampi riscaldati di grandi dimensioni richiedono un investimento iniziale significativo. Il flusso del materiale e l’orientamento delle fibre devono essere gestiti con attenzione, le superfici di classe estetica richiedono un controllo del processo più rigoroso e il riciclaggio dei compositi termoindurenti rimane più complicato rispetto alla rifusione dei materiali termoplastici convenzionali.
Il business case più forte normalmente si presenta quando l'integrazione dei componenti, la resistenza alla corrosione, la leggerezza, la libertà di progettazione e la ripetibilità di grandi volumi giustificano l'investimento in attrezzature e attrezzature.
Stai pianificando una linea di produzione SMC per il settore automobilistico?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. sviluppa soluzioni di presse idrauliche e servocomandate per SMC e altre applicazioni di stampaggio a compressione di materiali compositi.
Per un nuovo progetto SMC automobilistico, fornire il file disegno del pezzo, area di stampaggio prevista, qualità del materiale SMC, dimensioni dello stampo, peso dello stampo, tempo di ciclo target, volume di produzione annuale, metodo di riscaldamento richiesto e requisiti di automazione .
Questi input possono essere utilizzati per valutare il tonnellaggio adeguato della pressa, le dimensioni della piastra, la luce diurna, la corsa, la configurazione del riscaldamento dello stampo, il controllo della pressione e della posizione, l'automazione di carico/scarico e la configurazione complessiva della linea di produzione.
Contatta Wuxi PengdaHZ per discutere i requisiti della tua pressa SMC o della linea di stampaggio compositi automatizzata.
Domande frequenti
Quali materiali vengono normalmente utilizzati nell'SMC automobilistico?
L'SMC automobilistico è comunemente costituito da un sistema di resina termoindurente, rinforzo in fibra di vetro tagliata, riempitivi minerali, additivi per il controllo del ritiro, agenti indurenti e additivi di lavorazione. L'esatta formulazione dipende dai requisiti strutturali, superficiali, termici, elettrici e di resistenza chimica.
Quali temperature e pressioni vengono utilizzate per lo stampaggio a compressione di SMC per il settore automobilistico?
Molti materiali SMC convenzionali utilizzano temperature dello stampo intorno a 140–160°C. Le pressioni di stampaggio preliminare possono generalmente essere comprese tra circa 3,5 e 10 MPa, mentre le parti strutturali difficili possono richiedere una pressione più elevata. I parametri finali dovrebbero sempre basarsi sulle raccomandazioni del fornitore del materiale selezionato e convalidati da prove sullo stampo.
Come si calcola il tonnellaggio della pressa idraulica richiesto per un componente automobilistico di SMC?
Un calcolo preliminare moltiplica l'area di stampaggio prevista per la pressione necessaria nella cavità. Viene quindi aggiunto un margine di progettazione adeguato in base alla progettazione dello stampo, alla variazione del materiale, al carico della cavità e ai requisiti di produzione.
Quali parametri della pressa hanno la maggiore influenza sulla qualità di SMC?
Variabili importanti includono la velocità di chiusura dello stampo, la transizione dalla posizione alla pressione, la pressione di stampaggio, la stabilità della pressione, il tempo di indurimento, l'uniformità della temperatura dello stampo, il parallelismo delle piastre e la ripetibilità tra i cicli di stampaggio.
In che modo i produttori possono ridurre il tempo di ciclo delle parti automobilistiche di SMC?
Il tempo ciclo può essere ridotto accorciando i movimenti non produttivi della pressa, ottimizzando la finestra di polimerizzazione specifica del materiale, migliorando il riscaldamento dello stampo, automatizzando la preparazione e la gestione della carica, stabilizzando il posizionamento della carica e spostando le operazioni di rifilatura o secondarie all'esterno della stazione di stampaggio, ove possibile.
Quali sono i difetti di stampaggio SMC più comuni?
I problemi più comuni includono porosità, scatti brevi, bava eccessiva, ondulazione superficiale, deformazione e delaminazione. La diagnosi dovrebbe considerare insieme le condizioni del materiale, la progettazione della carica, la temperatura dello stampo, lo sfiato, la velocità di chiusura della pressa, lo storico della pressione e le condizioni di polimerizzazione.
Quali requisiti di qualità si applicano ai componenti SMC automobilistici?
I requisiti dipendono dall'OEM, dal cliente Tier-1 e dal componente. I programmi automobilistici possono coinvolgere i sistemi di qualità IATF 16949 insieme ad APQP, PPAP, PFMEA, piani di controllo, MSA, SPC, tracciabilità, studi di capacità e test di prodotto specifici per il cliente.
Gli scarti di produzione di SMC possono essere riciclati?
L'SMC è un composito termoindurente, quindi i rottami induriti non possono essere semplicemente fusi e rimodellati come un materiale termoplastico. A seconda del materiale e dell’infrastruttura regionale dei rifiuti, le opzioni possono includere la riduzione meccanica delle dimensioni e il riutilizzo come riempitivo, il recupero nell’industria del cemento, processi specializzati di riciclaggio dei compositi o altri percorsi approvati di gestione dei rifiuti. I produttori dovrebbero valutare il percorso in base alle normative locali e ai requisiti di sostenibilità dei clienti.


