


La produzione di un componente SMC non termina con l'apertura della pressa per lo stampaggio a compressione. La maggior parte dei componenti stampati richiede ancora la rifilatura dei bordi, la lavorazione dei fori, la rimozione delle bave, i ritagli o la finitura dimensionale prima dell'assemblaggio.
Il metodo di rifilatura può influenzare direttamente la precisione dimensionale, la qualità dei bordi, il tempo di ciclo, il consumo degli utensili, la generazione di polvere e, in definitiva, il costo per componente finito.
Per pannelli automobilistici, involucri elettrici, componenti di batterie, parti di elettrodomestici e altri prodotti stampati a compressione, i produttori scelgono comunemente tra fresatura CNC, taglio a getto d'acqua abrasivo, rifilatura, segatura o molatura, rifilatura manuale e, in applicazioni selezionate, taglio laser.
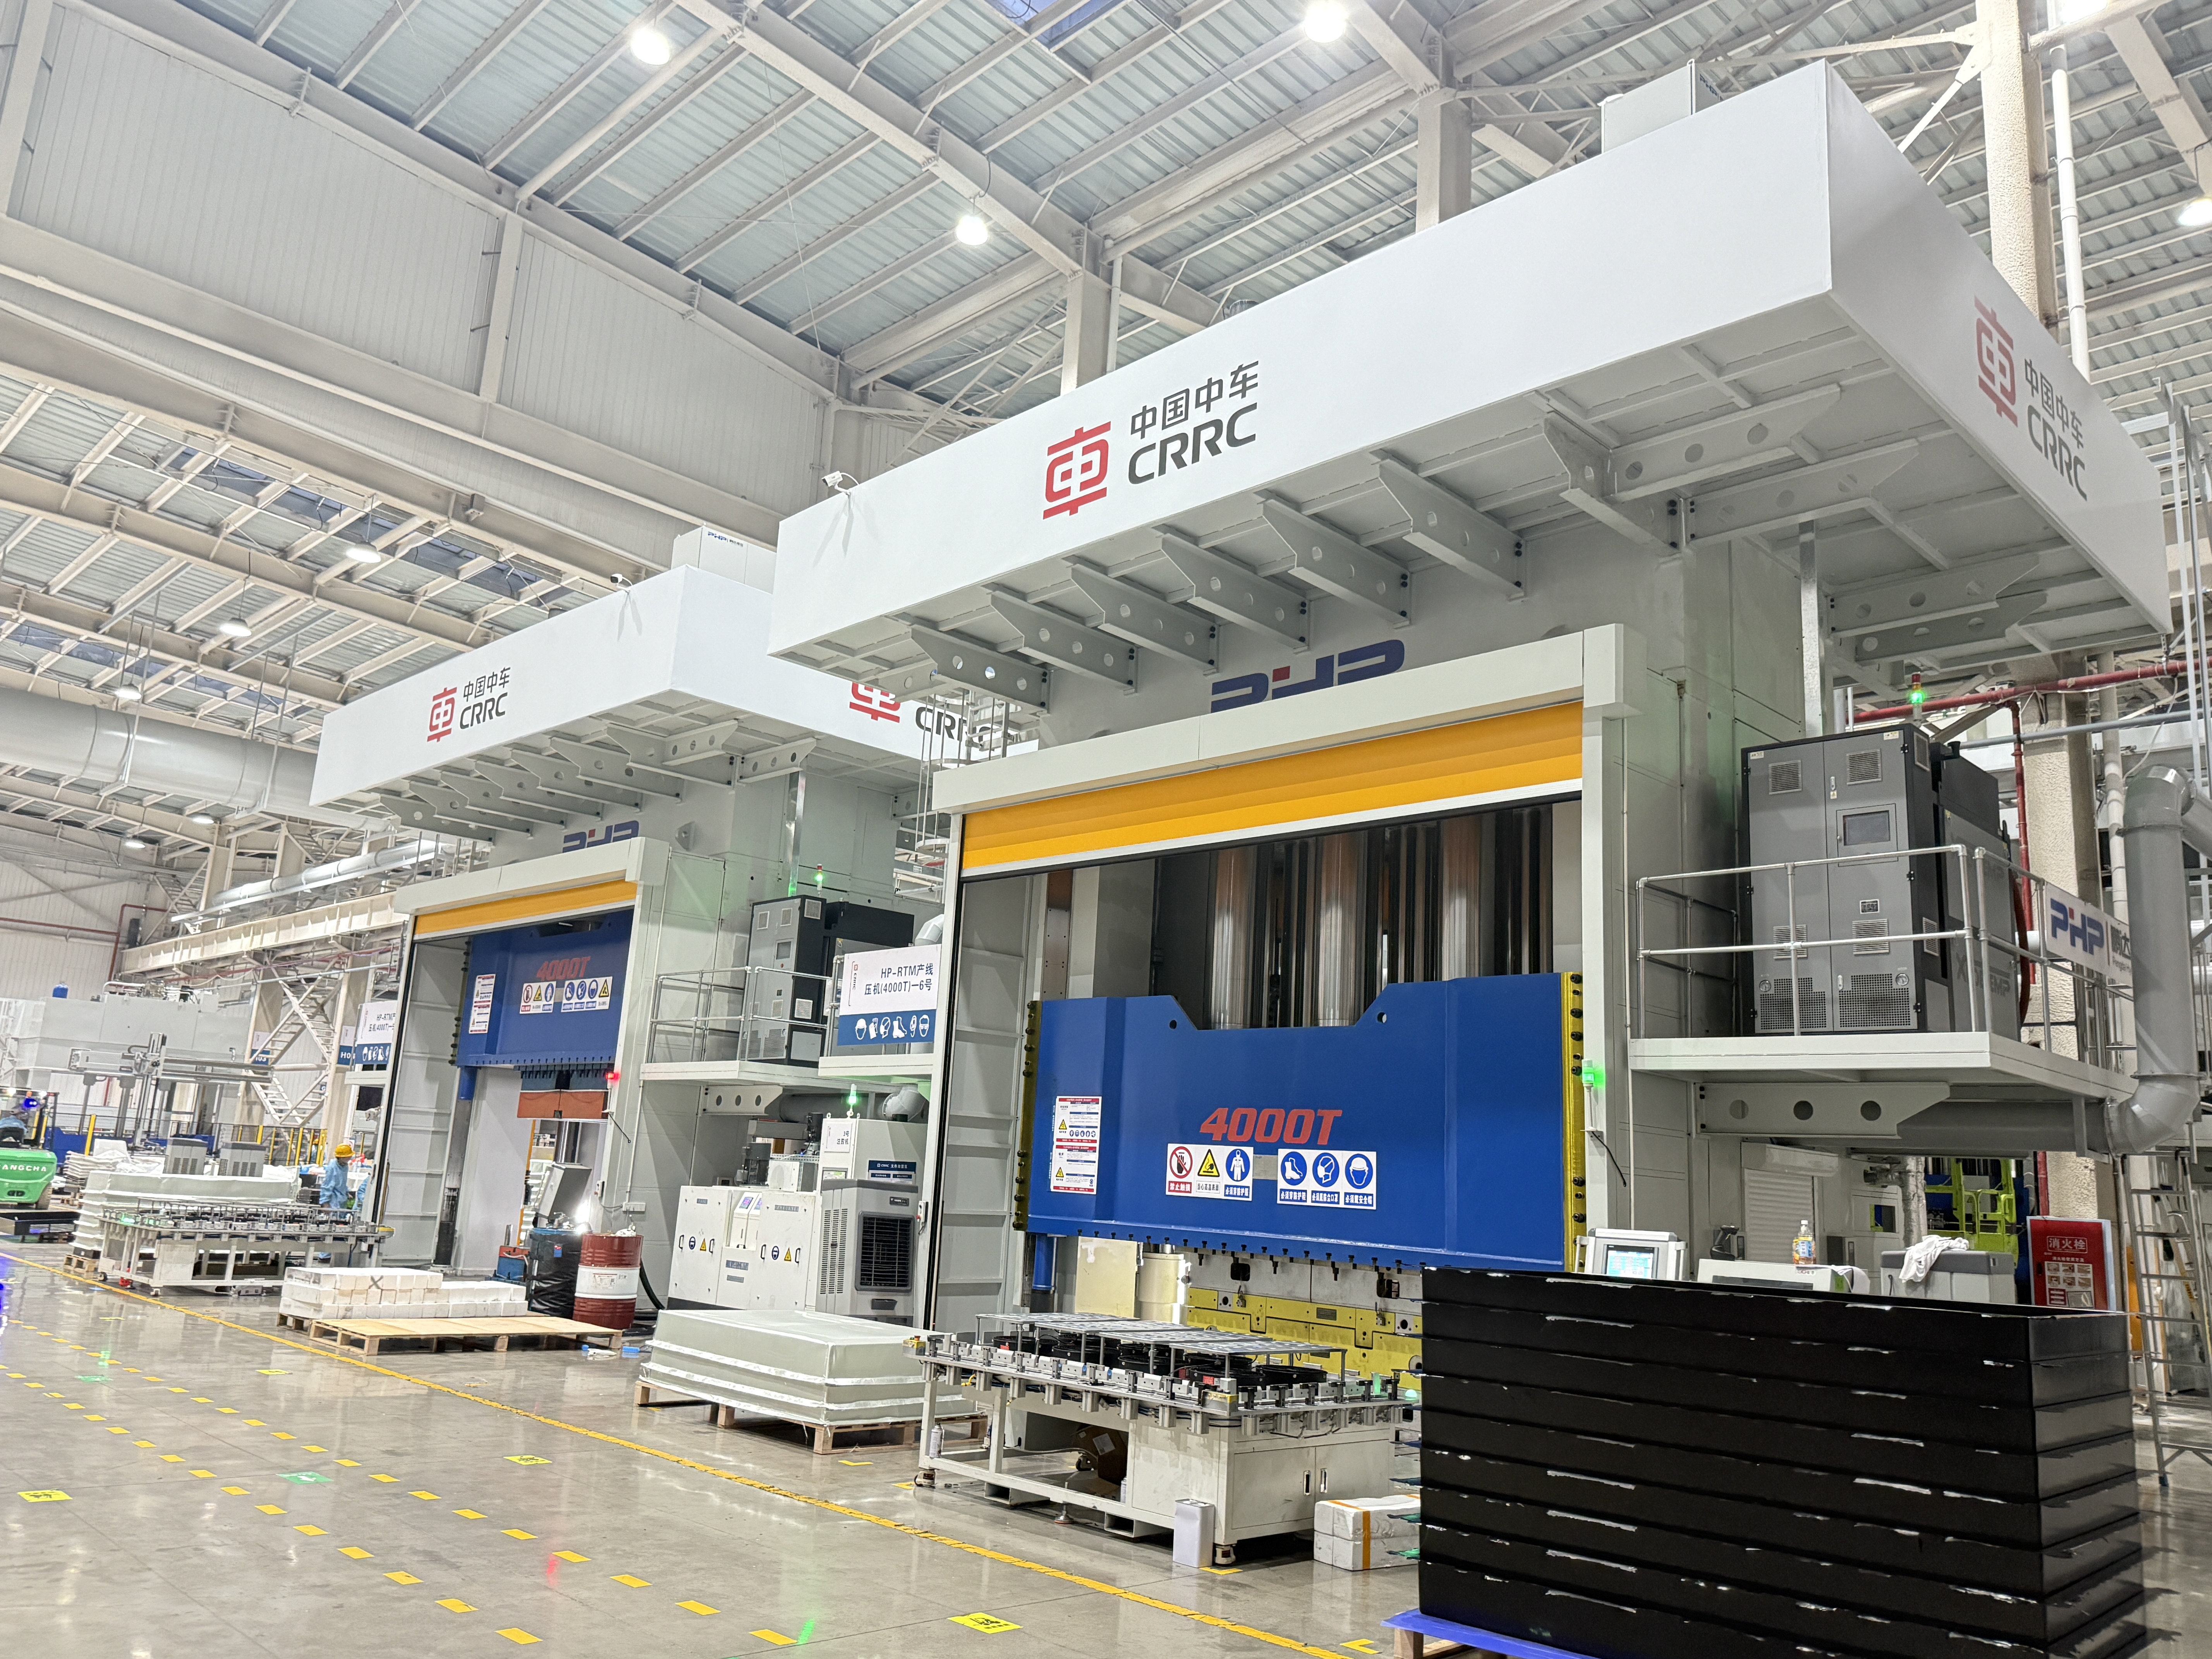
Non esiste un metodo migliore per ogni componente SMC. La scelta corretta dipende dalla geometria della parte, dalla formulazione SMC, dallo spessore delle pareti, dal volume di produzione, dai requisiti di tolleranza, dalla finitura a valle e dal livello di automazione richiesto.
Come scegliere un metodo di rifilatura delle parti SMC
Una decisione pratica sul taglio dovrebbe iniziare con cinque domande:
- Qual è il volume di produzione annuale?
- Quanto è complesso il contorno di rifinitura?
- Quale tolleranza dimensionale è richiesta?
- Quanto è spesso e abrasivo il materiale SMC?
- Il processo di rifilatura sarà manuale, basato su CNC o integrato in una cella di produzione automatizzata?
Per i prototipi e le piccole serie di produzione, i processi flessibili come la fresatura CNC e il taglio a getto d'acqua solitamente evitano il costo degli utensili di rifinitura dedicati. Per una produzione automobilistica stabile e di grandi volumi, la rifilatura degli stampi può giustificare un investimento iniziale in attrezzature molto maggiore a causa del suo breve tempo di ciclo.
Il routing CNC occupa la via di mezzo. È programmabile, adatto per fori e profili complessi e può essere incorporato in celle di produzione robotizzate o automatiche.
| Metodo di rifinitura | Applicazione tipica | Volume di produzione | Flessibilità | Potenziale di precisione | Costo iniziale dell'attrezzatura |
|---|---|---|---|---|---|
| Instradamento CNC | Contorni complessi, fori, fessure | Dal basso all'alto | Alto | Alto | Medio |
| Getto d'acqua abrasivo | Profili compositi spessi o difficili | Da basso a medio | Molto alto | Alto | Medio |
| Rifilatura fustella/pressa | Parti di produzione ripetitiva | Alto | Basso | Alto after tooling validation | Alto |
| Taglio con sega/abrasivo | Bordi dritti o semplici | Da basso a medio | Medio | Medio | Basso |
| Rifilatura manuale | Prototipo, riparazione, finitura secondaria | Basso | Molto alto | Dipendente dall'operatore | Basso |
| Taglio laser | Applicazioni composite sottili o speciali selezionate | Dipendente dall'applicazione | Alto | Potenzialmente alto | Alto |
Esempio 1: componente esterno automobilistico ad alto volume
Consideriamo un pannello automobilistico SMC prodotto in 60.000 pezzi all'anno con un design stabile e una linea di rifinitura ripetibile.
Un'operazione di rifilatura dello stampo dedicata o una cella di rifilatura CNC altamente automatizzata possono fornire una migliore economia rispetto alla lavorazione ripetuta di ogni bordo su una macchina generica.
L’investimento maggiore in utensili è distribuito su decine di migliaia di parti.
Esempio 2: Involucro per apparecchiature energetiche a basso volume
Consideriamo ora un contenitore SMC prodotto in soli 2.000 pezzi all'anno, con diverse dimensioni di prodotto e modifiche tecniche regolari.
Un router CNC o un sistema a getto d'acqua è normalmente più facile da riprogrammare rispetto a una matrice di rifilatura dedicata.
Anche un processo ibrido può avere senso. Il taglio a getto d'acqua può rimuovere rapidamente sezioni di grandi dimensioni, seguito dall'instradamento CNC di fori di montaggio, interfacce critiche e caratteristiche ad alta tolleranza.
Fresatura CNC, getto d'acqua, rifilatura di stampi e altri metodi
L'SMC contiene rinforzo, resina e spesso riempitivi minerali. Questi ingredienti rendono il materiale molto diverso dalla lavorazione dell'alluminio o dei materiali termoplastici non riempiti.
Le fibre di vetro, le fibre di carbonio e i riempitivi possono accelerare l’usura degli utensili. Gli studi di lavorazione pubblicati su SMC hanno dimostrato che le forze di taglio aumentano con l'usura degli utensili, il che significa che le condizioni degli utensili dovrebbero essere trattate come una variabile di processo piuttosto che semplicemente attendere un guasto visibile dell'utensile.
Instradamento CNC
La fresatura CNC è una delle soluzioni più versatili per la rifilatura SMC.
Può elaborare:
- contorni esterni;
- buchi e aperture;
- slot;
- caratteristiche di montaggio;
- finitura del bordo;
- più varianti di pezzi utilizzando diversi programmi CNC.
Per lo sviluppo iniziale del processo, i produttori possono valutare velocità del mandrino nell’intervallo compreso tra 12.000 e 24.000 giri al minuto con utensili da taglio compositi adatti di piccolo diametro. Le velocità di avanzamento possono iniziare intorno a 1–6 m/min e quindi essere ottimizzate attraverso prove di taglio.
Queste cifre sono punti di partenza per lo sviluppo del processo, non impostazioni universali.
I parametri finali dipendono dal carico di fibre, dal contenuto di riempitivo, dallo spessore, dalla geometria della fresa, dal diametro dell'utensile, dalla rigidità del mandrino, dalla rigidità dell'attrezzatura, dalla finitura del bordo richiesta e dalle prestazioni di estrazione.
Gli utensili in metallo duro possono essere utilizzati per molte applicazioni, mentre gli utensili rivestiti in diamante o PCD possono essere valutati laddove l'usura abrasiva diventa un importante costo di produzione.
Un’utile strategia di cambio utensile non è semplicemente:
Sostituire la taglierina dopo X parti.
Monitorare invece:
- lunghezza di taglio accumulata;
- carico del mandrino;
- forza di taglio se disponibile;
- rugosità dei bordi;
- rottura di bave o fibre;
- deriva dimensionale.
Lo strumento dovrebbe essere cambiato quando inizia un deterioramento misurabile della qualità, piuttosto che in base a un conteggio universale arbitrario delle parti.
Taglio a getto d'acqua abrasivo
La lavorazione a getto d'acqua abrasiva rimuove il materiale senza creare la stessa zona interessata dal calore associata al taglio termico.
È quindi interessante per i componenti compositi in cui è importante ridurre al minimo il danno termico.
Le variabili tipiche dello sviluppo del processo includono:
- pressione dell'acqua;
- portata abrasiva;
- dimensione delle particelle abrasive;
- diametro dell'ugello;
- distanza di stallo;
- velocità di traslazione;
- strategia penetrante.
I sistemi industriali possono funzionare all'incirca nell'intervallo di pressione 250-400 MPa, con abrasivi a granato come circa 80 mesh spesso utilizzati come punto di partenza per le prove di processo.
Tuttavia, l'aumento della velocità di traslazione semplicemente per ridurre il tempo di ciclo può aumentare la rastremazione del taglio o ridurre la qualità del bordo inferiore.
La ricerca sulla rifinitura a getto d'acqua abrasivo di SMC a fibre tagliate ha dimostrato che condizioni operative adeguate possono produrre superfici relativamente uniformi con un ritiro limitato delle fibre.
Fustellatura o rifilatura tramite pressa
La rifilatura della fustella è particolarmente interessante quando:
- il volume di produzione è elevato;
- la geometria della parte è stabile;
- le linee di taglio si ripetono da una parte all'altra;
- il tempo di takt breve è importante.
Lo strumento di rifilatura deve essere progettato in base al componente stampato effettivo anziché alla sola geometria CAD nominale.
Il ritiro dello stampo, il ritorno elastico, la deformazione delle parti, la variazione di spessore e la ripetibilità del posizionamento influiscono tutti sulla precisione del taglio finale.
La forza di pressione richiesta deve essere calcolata dal perimetro di taglio totale, dallo spessore del materiale, dall'effettiva resistenza al taglio, dal numero di funzioni di rifilatura simultanee e da un fattore di sicurezza ingegneristica appropriato.
Per questo motivo, affermare che ogni componente di SMC necessita di uno specifico tonnellaggio fisso di rifilatura sarebbe fuorviante.
Lo svantaggio principale della rifilatura degli stampi è l'investimento in attrezzature. Se il design del componente cambia frequentemente, la modifica o la sostituzione della matrice di rifinitura può eliminare gran parte del vantaggio economico.
Taglio laser
Il taglio laser offre movimenti rapidi senza contatto e una programmazione CNC flessibile, ma non deve essere automaticamente considerata la soluzione preferita da SMC.
Le matrici di resina termoindurente e le fibre di rinforzo rispondono in modo diverso all'energia termica concentrata. A seconda della formulazione del materiale e delle condizioni del laser, i potenziali problemi includono:
- degradazione della matrice;
- scolorimento;
- bordi carbonizzati;
- generazione di fumo;
- zone colpite dal calore;
- cambiamenti nelle superfici di adesione.
Per questo motivo, parametri laser quali potenza, posizione focale, gas di assistenza, velocità di scansione e numero di passaggi dovrebbero essere sviluppati attraverso test su coupon con la formulazione SMC effettiva.
Per molti componenti SMC convenzionali in fibra di vetro, l'instradamento, il getto d'acqua o la rifinitura meccanica sono più facili da qualificare.
Esempio: rifilatura di una parte SMC da 200 × 300 × 3,5 mm
Consideriamo un componente della custodia semplificato con i seguenti requisiti:
- Dimensioni pezzo: 200 × 300 mm
- Spessore: 3,5 mm
- Percorso di rifilatura approssimativo: 1.000 mm
- Tolleranza richiesta: ±0,30 mm
- Volume annuo: 40.000 parti
- Diversi fori di montaggio praticati
Per la fresatura CNC, il tempo di lavorazione può essere stimato come:
Tempo di taglio = lunghezza del percorso utensile ÷ velocità di avanzamento effettiva
Se viene convalidata una velocità di avanzamento programmata effettiva di 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 secondi
Ciò non significa che il ciclo completo del pezzo sia di 20 secondi.
Il calcolo della produzione deve comprendere anche:
- caricamento del robot o dell'operatore;
- ubicazione della parte;
- avvicinamento e ritiro dell'utensile;
- lavorazione dei fori;
- scarico;
- rimozione della polvere;
- cambi di utensili;
- indennità di ispezione.
Se il carico, il posizionamento, la perforazione, l'instradamento e lo scarico danno come risultato un ciclo totale di 50 secondi, per la pianificazione della capacità è necessario utilizzare quel numero, non il tempo di taglio teorico.
Per 40.000 parti stabili all'anno, un produttore dovrebbe quindi confrontare il costo di lavorazione annuale con il costo ammortizzato e il tempo di lavoro più breve della rifilatura dedicata dello stampo.
Questo è il modo corretto per confrontare i processi dal punto di vista economico.
Celle di fissaggio e rifilatura SMC automatizzate
Un'attrezzatura di taglio accurata non può compensare una scarsa tenuta del pezzo.
Le parti in SMC possono contenere superfici curve, spessori di parete variabili, nervature stampate e distorsioni residue. Una forza di bloccaggio eccessiva può deformare la parte durante la lavorazione e causare errori dimensionali dopo il rilascio.
Le opzioni comuni degli apparecchi includono:
Dispositivi per il vuoto
I dispositivi per il vuoto forniscono una forza di tenuta distribuita e un caricamento rapido, in particolare per componenti di grandi dimensioni a forma di conchiglia.
Sono efficaci quando è disponibile un'area di tenuta sufficiente.
Bloccaggio meccanico
I morsetti meccanici forniscono una ritenzione positiva più forte, ma devono essere posizionati all'esterno di superfici cosmetiche o di misurazione critiche.
L'applicazione di una pressione di bloccaggio eccessiva alle pareti SMC non supportate può distorcere temporaneamente il componente.
Perni di localizzazione e nidi dedicati
Un impianto di produzione spesso combina un nido di contorno con perni di posizionamento e morsetti selezionati.
Se opportuno, è possibile utilizzare una strategia di datum 3-2-1 per stabilire un sistema di coordinate macchina ripetibile evitando inutili vincoli eccessivi.
L'attrezzatura deve fornire spazio sotto il percorso di rifilatura in modo che la taglierina non entri in contatto con l'attrezzatura.
Una sequenza automatizzata robusta potrebbe assomigliare a questa:
Pressa di compressione SMC → Sformatura robotizzata → Raffreddamento/stabilizzazione → Posizionamento delle parti → Rifilatura CNC o robotizzata → Foratura → Rimozione della polvere → Ispezione
L'automazione può anche includere:
- carico e scarico robot;
- cambio utensile automatico;
- monitoraggio del vuoto;
- sensori di conferma dell'apparecchio;
- orientamento basato sulla visione;
- monitoraggio del carico del mandrino;
- contatori della durata degli utensili;
- interblocchi di sicurezza.
Per i produttori che valutano una cella di rifilatura automatizzata, il ROI dovrebbe essere calcolato dalla riduzione totale della manodopera, dal miglioramento del takt-time, dalla riduzione degli scarti, dal consumo degli utensili, dai tempi di attività, dalla manutenzione e dal volume di produzione, non solo dal prezzo di acquisto del robot.
Controllo delle polveri, sicurezza dei lavoratori e gestione dei rifiuti
La rifinitura meccanica dell'SMC indurito può generare particolato fine contenente resina indurita, fibre di rinforzo e riempitivi minerali.
L’esatto profilo di pericolo dipende dalla formulazione dell’SMC, pertanto la scheda dati di sicurezza del fornitore del materiale deve essere sempre rivista prima di progettare il sistema di estrazione.
La prima priorità dovrebbe essere il controllo della contaminazione alla fonte.
Per il routing CNC, questo significa comunemente:
estrazione a livello dell'utensile o cella di rifilatura chiusa → canalizzazione → sistema di raccolta polveri
Per la smerigliatura e la finitura abrasiva, le cappe devono essere posizionate il più vicino possibile al punto di formazione della polvere.
Laddove è richiesta la protezione respiratoria, la scelta del respiratore deve basarsi sul contaminante identificato e sull’esposizione misurata anziché assegnare automaticamente la stessa maschera a ogni operazione.
Particolare attenzione è richiesta se la formulazione di SMC contiene silice cristallina. Negli Stati Uniti, lo standard OSHA per la silice cristallina respirabile dell’industria generale definisce un livello di azione di 25 μg/m³ e un limite di esposizione ammissibile di 50 μg/m³ come TWA di 8 ore.
Anche lo stirene dovrebbe essere valutato laddove sia rilevante per lo specifico sistema o processo di resina. Non si deve dare per scontato che la lavorazione di ogni componente SMC completamente polimerizzato crei la stessa esposizione allo stirene.
I rifiuti di rifinitura raccolti devono essere tenuti contenuti e separati dai residui generali della produzione. Le strutture dovrebbero determinare le opzioni di smaltimento o riciclaggio in base alla composizione del materiale, alle norme locali sui rifiuti, alla contaminazione e alle capacità degli appaltatori di riciclaggio disponibili.
Ispezione e finitura post-trim
Un componente rifinito va valutato secondo criteri legati alla sua effettiva funzione.
I metodi di ispezione tipici includono:
- calibri digitali per dimensioni semplici;
- calibri passa/non passa per produzioni ripetitive;
- misurazione del profilo;
- ispezione ottica;
- Scansione 3D;
- macchine di misura a coordinate per geometrie critiche.
Un piano di ispezione può definire:
| Caratteristica | Esempio di controllo |
|---|---|
| Dimensione complessiva rifinita | Tolleranza del disegno |
| Posizione del foro di montaggio | Tolleranza di posizione dal dato |
| Rottura del bordo | Limite visivo o dimensionale massimo consentito |
| Bava/fibra sciolta | Nessuna interferenza con il montaggio |
| Raggio del bordo | Disegno o richiesta del cliente |
| Bordo cosmetico | Campione di riferimento approvato |
I requisiti dovrebbero derivare dal disegno del componente e dalle specifiche del cliente piuttosto che dall'utilizzo di uno standard universale di qualità dei bordi SMC.
Dopo la rifilatura, le parti potrebbero richiedere spazzolatura, levigatura, sbavatura localizzata, rimozione della polvere, preparazione del rivestimento o sigillatura dei bordi.
Se si verifica un'eccessiva rottura delle fibre, la semplice aggiunta di un'operazione di levigatura manuale può nascondere il sintomo senza risolvere il processo.
Il produttore dovrebbe indagare:
- utensili usurati;
- avanzamento o velocità del mandrino errati;
- supporto inadeguato dell'apparecchio;
- vibrazione;
- scarsa strategia di entrata o uscita;
- geometria modellata incoerente.
Quale metodo di rifilatura SMC è più economico?
Il costo orario macchina più basso non produce necessariamente il costo pezzo più basso.
Un confronto utile dovrebbe includere:
Costo per pezzo accettato = costo macchina manodopera ammortamento attrezzature ammortamento rifilatura stampi materiali di consumo manutenzione scarti rilavorazione
Il routing CNC di solito fornisce un interessante equilibrio tra flessibilità e precisione.
Il getto d'acqua è utile per il taglio flessibile non termico e le geometrie difficili.
La rifilatura dedicata degli stampi diventa sempre più interessante quando il volume annuale è elevato e il design del componente è stabile.
Il taglio manuale resta utile per prototipi e rilavorazioni, ma diventa difficile da controllare man mano che il volume di produzione aumenta.
Il taglio laser deve essere valutato solo dopo aver confermato che l'effettiva formulazione dell'SMC può soddisfare i requisiti di danno termico e qualità dei bordi.
Per molte linee di produzione, la soluzione migliore non è un unico processo ma una combinazione di stampaggio, movimentazione automatizzata, rifilatura, foratura, pulizia e ispezione.
Pianificazione di una linea di produzione SMC
Idealmente, i requisiti di rifilatura dovrebbero essere presi in considerazione prima che la linea di stampaggio a compressione venga finalizzata.
La geometria della parte, la deformazione prevista, le posizioni dei riferimenti, la posizione della bava, il tempo di produzione, l'accessibilità del robot e i requisiti di lavorazione a valle possono tutti influenzare la pianificazione della macchina da stampa e dell'automazione.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. si concentra su apparecchiature per stampaggio a compressione SMC e soluzioni di produzione per componenti compositi industriali.
Quando si valuta un nuovo progetto SMC, fornire le seguenti informazioni aiuta gli ingegneri a sviluppare un concetto di produzione più pratico:
- Disegno della parte SMC o modello 3D;
- formulazione del materiale;
- dimensioni massime dei componenti;
- peso e spessore della parte;
- forza di stampaggio richiesta;
- volume di produzione annuale;
- tempo di ciclo target;
- tolleranza dimensionale;
- requisiti di rifilatura e perforazione;
- livello di automazione desiderato.
Considerare insieme le operazioni di stampaggio e post-stampaggio può aiutare a evitare la creazione di un processo di stampaggio rapido che sposta semplicemente il collo di bottiglia della produzione a valle.
Domande frequenti
Come scelgo il metodo di rifilatura migliore per una parte SMC?
Iniziare con volume annuale, geometria, spessore, tolleranza, formulazione del materiale e investimento consentito in attrezzature. Il routing CNC offre un'elevata flessibilità, il getto d'acqua evita il taglio termico e la rifilatura dedicata dello stampo è spesso interessante per prodotti stabili ad alto volume.
Quali impostazioni CNC dovrebbero essere utilizzate per il routing SMC?
Non esiste un'impostazione universale. La velocità del mandrino, l'avanzamento, il diametro della fresa, il design della scanalatura, il materiale dell'utensile e la direzione di taglio devono essere stabiliti mediante prove utilizzando l'SMC reale. L'usura dell'utensile deve essere monitorata poiché può influire sia sulla forza di taglio che sulla qualità del tagliente.
Le parti SMC possono essere tagliate al laser?
Alcune formulazioni di SMC possono essere lavorate con il laser, ma è necessario valutare la degradazione termica, lo scolorimento, i fumi e i bordi alterati dal calore. La fresatura meccanica o il taglio a getto d'acqua sono spesso più facili da qualificare per i componenti SMC convenzionali.
Come si può impedire il movimento durante il percorso ad alta velocità?
Utilizzare posizioni di riferimento ripetibili, supporto di supporto adeguato, zone di aspirazione o morsetti posizionati correttamente e spazio libero attorno al percorso della taglierina. Evitare di serrare il componente in modo da deformarlo temporaneamente.
Come dovrebbe essere controllata la polvere di rifilatura di SMC?
Cattura la polvere il più vicino possibile al punto di taglio utilizzando l'estrazione dell'utensile o una cella di rifilatura chiusa collegata a un adeguato sistema di raccolta della polvere. La valutazione dell’esposizione e la scelta dei DPI dovrebbero basarsi sulla composizione effettiva del SMC e sulle condizioni misurate del luogo di lavoro.
Come si confrontano i costi di instradamento CNC e di rifilatura dello stampo?
Il CNC ha costi di attrezzaggio dedicati inferiori ed è più facile da riprogrammare, mentre la rifilatura dello stampo richiede più attrezzaggio iniziale ma può fornire cicli di ripetizione molto più brevi. Nel confronto dovrebbero essere inclusi il volume annuo, la durata del prodotto, la frequenza di modifica del progetto, la manodopera, l'usura degli utensili e gli scarti.


